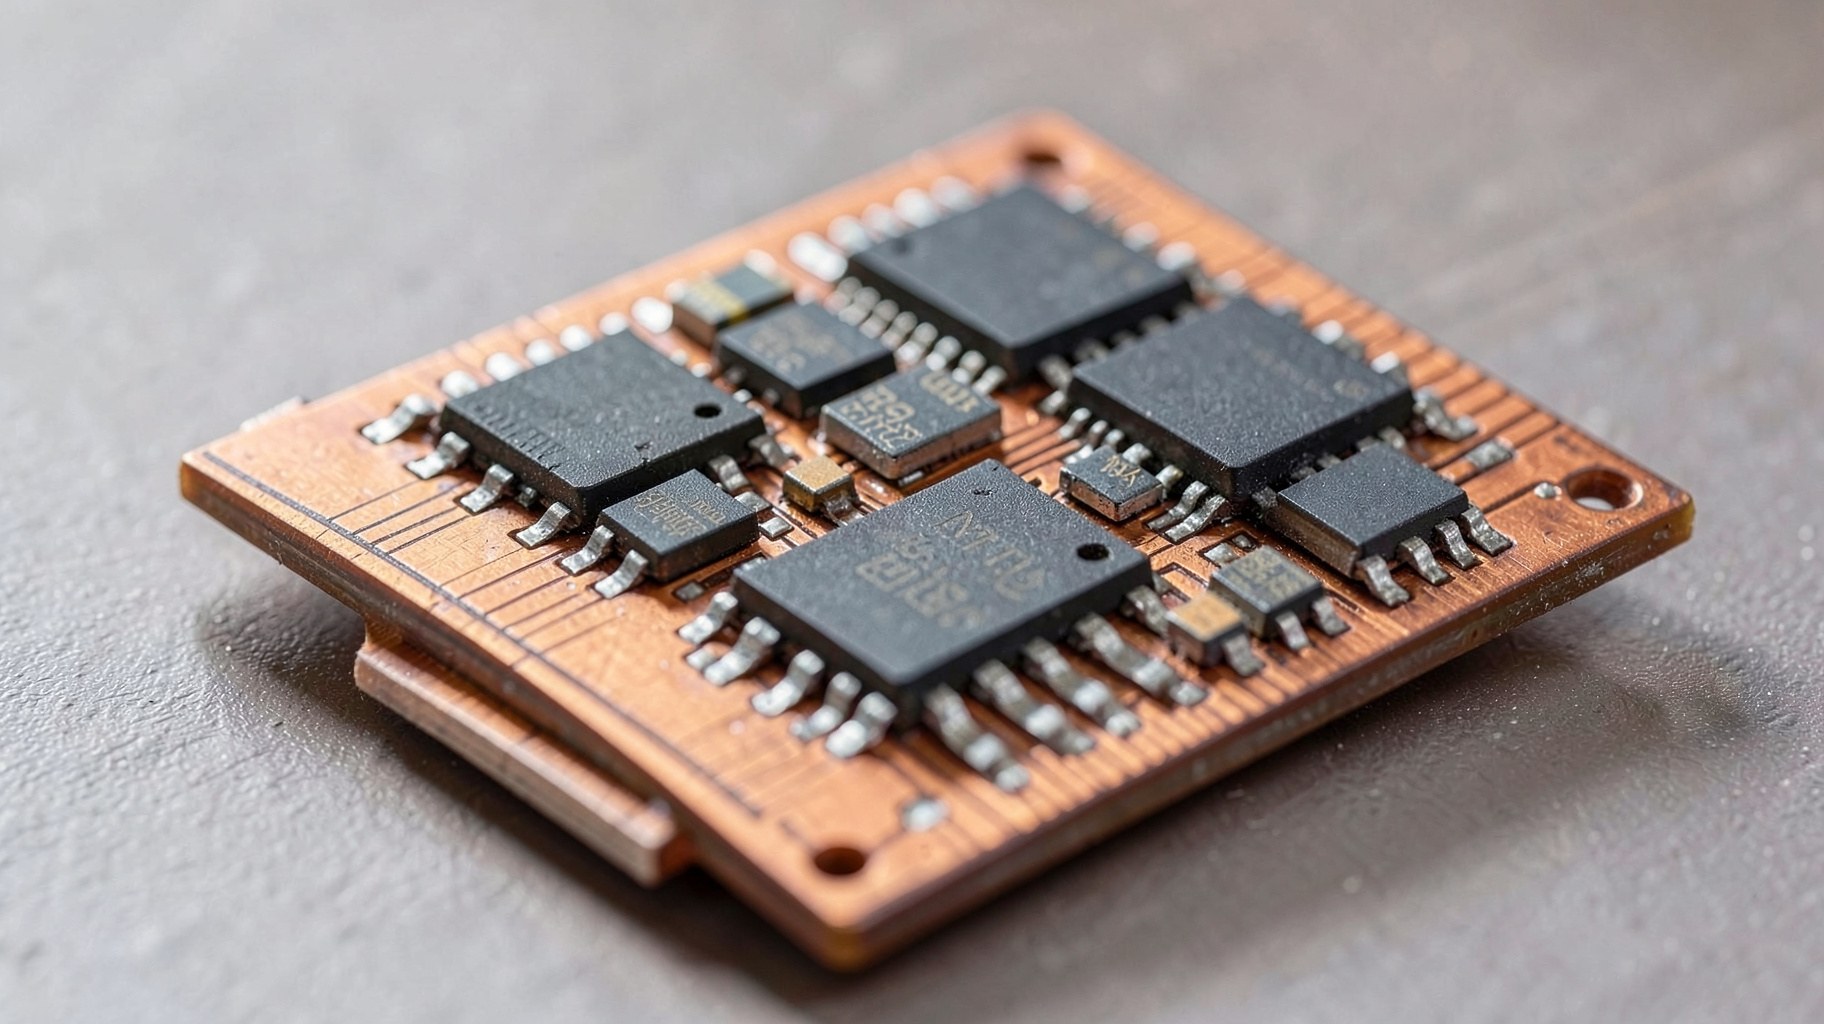
先端パッケージは、複数のチップを近接して実装し、機能や製造工程を分けることで、単一の大きなチップだけでは難しい設計を可能にする技術です。ただし、チップレットに分割すれば必ず低コストになるわけではありません。2.5D・3D実装の違い、接合、熱、検査、良品ダイの確保に加え、量産能力、実装歩留まり、修理性を一体で評価する必要があります。OSATや基板企業を含む関係者の役割と、調達・製造・品質・事業企画が確認すべき資料を整理します。
チップレットは機能分割だけでなく接続条件から設計する
チップレットとは、ひとつの大きな半導体にまとめていた機能を、複数の小さなダイに分け、パッケージ内で接続する設計方式です。ダイは半導体ウェハーから切り出された個片を指します。演算、入出力、メモリー制御などを別々のダイに割り当てれば、機能ごとに製造工程や設計変更の範囲を分けられる可能性があります。ただし、どの機能を分割するかは回路ブロックの境界だけでは決まりません。ダイ間で交換するデータ量、許容できる遅延、消費電力、故障時の影響を合わせて見ます。接続が複雑になりすぎると、分割による利点を実装や検証の負担が相殺します。
単一ダイの設計では、機能間の接続を同じチップ内に設けます。チップレットでは、ダイの外に出る信号をパッケージ側の配線や接合部に通すため、接続方式と配線距離が設計条件になります。調達担当は、各ダイの供給元、世代、代替可能性を確認し、製造担当は実装順序と接続工程を確認します。品質担当は、ダイ単体の検査結果と実装後の合否判定を結び付けます。事業企画では、機能を分ける目的が製品展開の柔軟性なのか、製造上の制約への対応なのかを明確にします。分割数を増やすこと自体を成果と見なさず、採用後に管理すべき境界を洗い出すことが出発点です。
分割によって既存のダイを組み合わせられる場合でも、同じ設計や製造条件で継続供給できるとは限りません。各ダイの改版、接続仕様、パッケージ設計の変更が互いにどう影響するかを確認します。インターフェースの仕様書には、信号、電源、接続位置、許容条件、検査方法、変更管理の窓口を明記し、サプライヤー間で解釈をそろえます。資料上で接続の前提が曖昧なまま進めると、個別ダイは良品でも組み合わせた状態で要求を満たせない場合があります。先端パッケージの採用判断では、機能分割の利点だけでなく、境界をまたぐ品質責任と変更時の再評価範囲まで決めておく必要があります。
2.5Dと3Dはダイの配置と接続方向で使い分ける
2.5D実装は、複数のダイを横方向に並べ、インターポーザーなどの中間配線構造を介して接続する考え方です。インターポーザーは、ダイ間の細かな配線を担う中間部材です。ダイを積み重ねずに近接配置できるため、複数機能をひとつのパッケージに収める構成の候補になります。一方、ダイの間をつなぐ配線、パッケージ基板への接続、部材の寸法や反りが設計条件になります。単に平面上へ並べれば成立するのではなく、接続密度や信号品質、電源供給、組立可能性を同時に検討します。
3D実装は、ダイを縦方向に積層し、層間を接続する構成です。占有面積を抑えられる可能性がある反面、上下のダイを結ぶ接合や配線、積層順序、熱の逃げ道が重要になります。下層のダイへアクセスしにくくなる構成では、積層後に不具合が見つかった場合の切り分けや修理が難しくなることもあります。2.5Dと3Dは優劣を一律に決める関係ではありません。横方向の配線距離、製品の高さ制約、発熱源の位置、ダイ交換の可否、組立設備の対応範囲を比較し、要求と量産条件に合う方式を選びます。
設計レビューでは、方式の名称だけでなく、どの面をどの部材に接合し、信号と電源がどの経路を通るかを図面で追います。さらに、組立の各段階で確認できる検査点を示し、検査できない接合部が残るなら、そのリスクをどの工程や受入資料で管理するのか決めます。東京エレクトロンの製品情報は、成膜、リソグラフィ、エッチング、洗浄、テスト、ボンディングに対応する装置があることを示しています。こうした工程の存在は、個別製品の採用実績や特定構成の量産可能性を意味しません。候補方式の実現性は、設計図、工程能力の提示資料、試作結果、供給者への確認を分けて評価します。
接合・熱・検査を実装後の状態まで結び付ける
先端パッケージでは、ダイ同士やダイと中間部材を接続する接合部が、電気的な接続と機械的な保持を担います。接合方式が異なれば、必要な表面状態、位置合わせ、加圧や加熱の条件、接合後の検査方法も変わります。したがって、設計側が接合仕様を決めても、実装側の設備や工程窓が対応できなければ量産条件にはなりません。接合前のダイ外観や寸法、接合後の電気検査、断面などによる確認の役割を整理し、どの不具合をどの段階で検出するのかを工程表に落とします。検査できることと、欠陥を確実に見つけられることは区別して扱います。
熱設計では、各ダイの発熱だけでなく、発熱する機能の位置、積層の順序、材料や接合部を通る熱の経路を確認します。積層構造では、熱源が外部へ放熱しにくい位置にあると、周辺のダイや接合部にも影響が及ぶ可能性があります。温度条件を回路単体の前提だけで評価せず、パッケージ、基板、冷却構造を含む使用条件として確認します。試験条件が実際の負荷や設置環境と異なる場合、試験結果をそのまま製品の熱余裕とみなすことはできません。設計、実装、システム側で使う熱条件を共有し、解析と試験の前提が一致しているかを確かめます。
検査計画は、ダイ単体、接合途中、パッケージ完成後の各段階に分けて設けます。ダイ段階での電気特性や外観情報を、個体識別とともに後工程へ引き渡せるかを確認すると、実装後の不具合解析に役立ちます。製造工程にはテストやボンディングを支える装置があり、後工程ではダイシング、グラインディング、ポリッシングを支える装置や加工ツールも使われます。ただし、装置が存在することだけから検査範囲、検出能力、歩留まりを推定することはできません。供給者には検査項目、判定基準、記録形式、異常時の切り分け手順を確認し、量産開始前に自社の品質要求と照合します。
良品ダイと実装歩留まりを別々に見て全体損失を評価する
良品ダイは、実装に使える品質と性能を確認したダイを指します。複数のダイを組み合わせる製品では、各ダイの選別状態が最終製品の結果に関わります。ダイ単体の検査で得られる情報、検査できない項目、出荷時の識別方法を供給者ごとに確認します。良品という呼称だけで判断せず、どの試験条件に合格したのか、実装後に初めて分かる特性は何か、判定保留品をどう扱うのかを明らかにします。複数の供給元からダイを調達する場合は、判定基準と検査データの粒度がそろっているかも重要です。
実装歩留まりは、受け入れたダイをパッケージへ組み込む工程で、最終的に合格品として得られる割合を把握するための指標です。ダイの単体歩留まりと実装歩留まりは異なる段階を示すため、混同してはいけません。完成品の結果には、個々のダイの状態、接合、組立、検査の条件が関わり得ます。小分けしたダイを一つずつ適切に選別できれば損失を抑えられると期待することはできますが、選別・搬送・実装の追加工程や、組み合わせ不良への対応が増える可能性もあります。比較では、良品ダイの供給条件、実装後の廃棄範囲、再検査や再作業の可否を含めます。
評価資料は、ダイ単位の検査記録、ロットの追跡情報、工程ごとの合否、完成品の不具合分類を結び付けます。歩留まりの値だけを受け取っても、分母の定義や対象工程が違えば比較に使えません。サンプルの構成、除外品の扱い、試験条件、変更履歴をそろえ、単一ダイ構成とチップレット構成の比較条件を明記します。ディスコの技術情報は、ダイシング、グラインディング、ポリッシングを支える装置と加工ツールを扱うことを示していますが、個別製品の加工結果や歩留まりを示すものではありません。採用判断では、工程情報を参考にしつつ、自社製品に対応した試作データと量産時の報告方法を供給者から取得します。
参考資料:ディスコ:製品・技術情報
小分けによるコスト低減を前提にせず供給能力を確認する
チップレット化では、大きなダイを複数の小さなダイに分けられるため、欠陥の影響を限定できるのではないかという期待があります。しかし、小分けすれば必ず安くなるわけではありません。ダイの数に応じて接合箇所や検査、搬送、部材管理が増え、パッケージ設計や検証の工数も生じます。複数ダイのうち一つに不具合があった場合の廃棄範囲や、良品ダイを組み合わせるための選別・識別コストも確認が必要です。比較対象となる単一ダイ案とチップレット案で、製品仕様、品質条件、対象工程、供給期間の前提をそろえ、部品単価だけで結論を出さないようにします。
OSATは、半導体の組立やテストなど後工程を受託する事業者です。チップレット製品では、ダイの受け入れ、接合、パッケージ組立、電気検査、記録の引き渡しなどについて、どこまで担うかを契約と工程仕様で確認します。基板企業は、パッケージ基板の設計・製造や、要求に応じた配線・材料の供給に関わります。具体的な責任範囲は案件ごとに確認し、基板側の設計変更がパッケージ実装や熱設計にどう影響するかを共有します。発注者は、複数の供給者にまたがる不具合の一次窓口、解析資料の提供者、是正の承認者をあらかじめ定めます。
量産能力の評価では、試作が成立したことと、必要な製品構成を継続して供給できることを分けて考えます。使用する装置や材料、工程の対応範囲、試作と量産の条件差、代替供給時の変更管理、出荷検査の記録を確認します。SEMIの市場情報の対象には装置、材料、製造能力、ファブレス、ファウンドリー、OSATなどが含まれます。この分類は供給網を整理する助けになりますが、個別企業の能力や特定製品の供給量を示すものではありません。企業側は、供給者から提示された製品固有の計画と実績資料を基に、需要変動時の割当、工程変更時の再認定、品質問題時の情報共有を確認します。
先端パッケージの方式・工程を比較する際に確認する実務項目
| 項目 | 確認する条件 | 実務上の意味 |
|---|---|---|
| 機能分割 | ダイごとの役割、ダイ間データ、変更時の影響範囲 | 分割の利点と接続・検証負担を同じ設計前提で比べます。 |
| 2.5D実装 | 横配置、インターポーザー配線、基板への接続、反り | 配線と部材の条件を確認し、実装可能性を図面と工程資料で評価します。 |
| 3D実装 | 積層順、層間接合、熱経路、下層への検査アクセス | 省スペースの可能性と、熱・修理・検査の制約を一体で判断します。 |
| 良品ダイ・実装歩留まり | 検査条件、個体追跡、実装後の合否定義、廃棄範囲 | ダイ単体と完成品の損失を分け、同じ定義で比較します。 |
| 量産・供給分担 | OSATと基板企業の担当、能力資料、変更・不具合対応の窓口 | 試作成立だけでなく、継続供給と品質責任の境界を確認します。 |
工程と判断をつなぐ流れ
- 01製品要求と機能分割案を整理し、単一ダイ案と比較する
- 022.5D・3Dの接続構造、接合仕様、基板条件を設計資料で確認する
- 03良品ダイの定義、個体追跡、工程内検査と完成品検査を決める
- 04熱・修理性・実装歩留まりを試作条件と量産条件の両方で評価する
- 05OSAT・基板企業を含む供給分担、変更管理、継続供給の資料を確認する
実績ではなく、検討のための仮定
仮定の検討例:機能分割案の採用前に実装損失を見直す
以下は架空の検討例です。ある企業が、演算部と入出力部を別ダイにした製品を企画しています。目的は、機能ごとの設計変更を分け、製品展開の選択肢を持つことです。候補には、ダイを横に並べる2.5D案と、積層する3D案があります。企画部門は小型化と部品費の抑制を期待していますが、調達部門は複数ダイの供給元が異なる場合の継続性を懸念しています。製造部門は接合工程と設備対応を、品質部門は実装後に発生する不具合の切り分けと修理可能性を確認する方針です。
検討条件として、機能ごとのダイ単価だけでなく、検査、接合、パッケージ基板、搬送、完成品検査までを比較範囲に含めます。ダイ単体で合格した品を組み合わせる運用を想定しますが、良品の定義、識別情報、合格データの引き渡し方法は供給者間で未確定です。また、試作を担当する後工程事業者が量産時も同じ条件を維持できるか、基板企業の設計変更が接続や熱の条件へ及ぼす影響を誰が評価するかも決める必要があります。契約では、解析用サンプルの提供、異常時の一次窓口、工程変更の事前連絡と承認手順を議題にします。
確認資料として、ダイの検査項目と個体追跡記録、パッケージ断面を含む接続図、接合工程の管理項目、試作時の不具合分類、温度条件を明記した熱評価資料、修理・再作業の可否を求めます。さらに、試作と量産で変わる設備・材料・検査条件、実装歩留まりの定義、完成品の不合格範囲を照合します。資料の評価では、歩留まりの数値だけを比べず、対象ロット、検査段階、除外品の扱いが一致するかを確認します。量産能力については、供給者が提示する対象製品固有の計画や工程資料を使い、市場全体の情報から個別能力を推測しません。
判断の結果、接続仕様と検査記録の受け渡しが合意でき、熱評価と修理条件が製品要求に適合し、量産時の工程維持を示す資料がそろえば、候補方式を試作評価へ進める判断ができます。一方、積層後に不具合箇所を切り分けられず、修理も交換も困難で、追加コストを含む比較が成立しないなら、2.5D案や単一ダイ案を再検討します。これは特定方式を推奨する結論ではありません。製品の熱条件、ダイ供給、実装設備、品質要求が異なれば、採用判断と必要資料も変わります。
よくある質問
チップレットに分割すると、必ず製造コストを下げられますか?
必ず下がるとは限りません。ダイ単価に加え、接合、検査、搬送、基板、良品ダイ選別、実装後の廃棄や再作業を含めて比較します。単一ダイ案と同じ製品条件、品質範囲、工程定義で評価してください。
2.5D実装と3D実装は、何を基準に選べばよいですか?
2.5Dは中間配線部材上にダイを横配置し、3Dはダイを積層する構成です。配線距離だけでなく、接合、信号・電源経路、熱の逃げ道、検査アクセス、修理性、供給者の工程対応を合わせて比較します。
先端パッケージの量産評価では、どの資料を求めるべきですか?
良品ダイの判定条件と追跡記録、接合・検査の工程資料、実装歩留まりの定義、熱評価、異常解析と修理の手順、試作と量産の条件差を確認します。OSATや基板企業の担当範囲、変更管理、継続供給の資料も必要です。
一次資料と確認日
資料に示された公表事実を参照し、本文の比較・確認手順は編集部が整理しています。将来の計画と現在の稼働実績は区別してください。
- 東京エレクトロン:半導体製造プロセスと製品確認日:2026-10-04
- ディスコ:製品・技術情報確認日:2026-10-04
- SEMI:市場情報の対象分野確認日:2026-10-04